


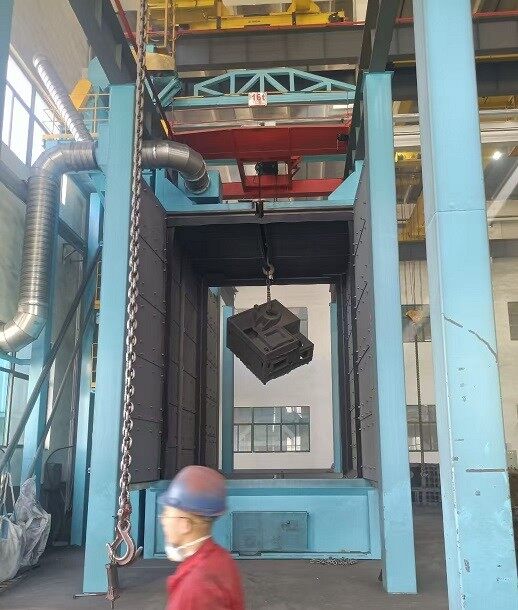
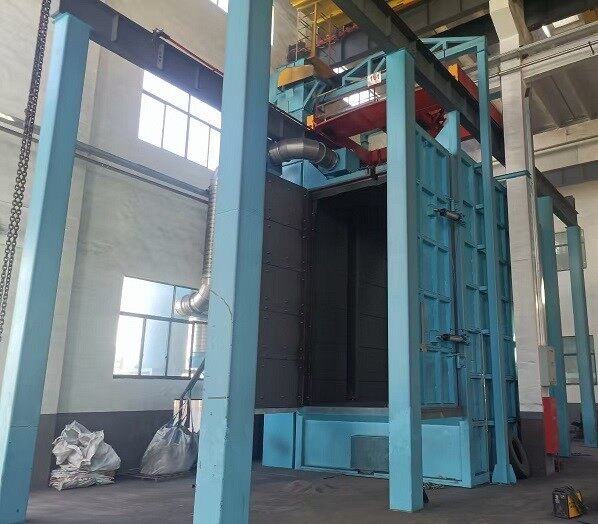
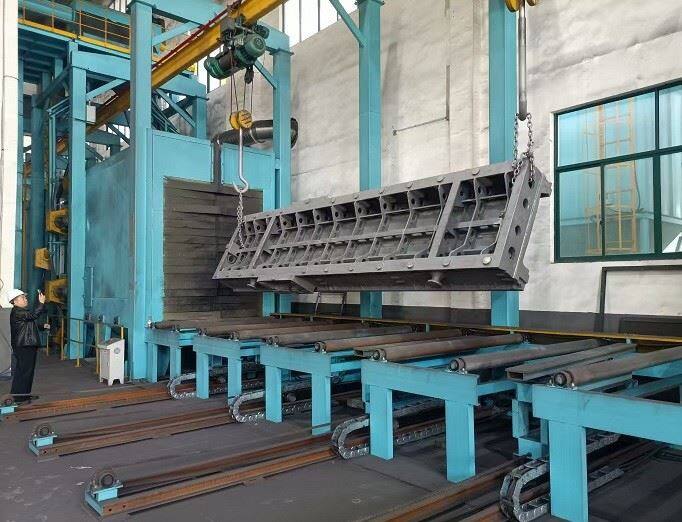
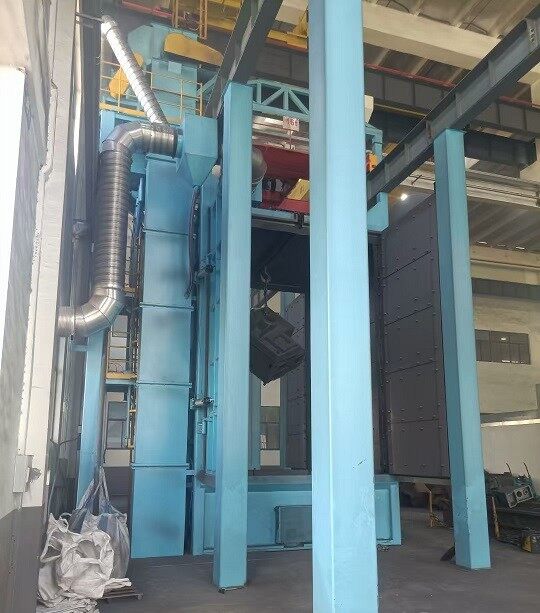
कास्टिंग शॉट ब्लास्टिंग मशीन
हुक-थ्रू टाइप शॉट ब्लास्टिंग मशीन हे बॅच-टाइप शॉट ब्लास्टिंग मशीनचे अपग्रेड केलेले उत्पादन आहे. मुख्य फरक सतत चेन कन्व्हेयरचा अवलंब करण्यामध्ये आहे, जिथे हुक कास्टिंगला शॉट ब्लास्टिंग चेंबरमधून सतत ट्रॅकच्या बाजूने जाण्यासाठी चालवते, असेंबली-लाइन ऑपरेशन साध्य करते. हे मध्यम आणि मोठ्या-आकाराच्या फाउंड्रीमध्ये मोठ्या प्रमाणात उत्पादन साफ करण्यासाठी मुख्य उपकरणे आहेत, विशेषत: कास्टिंगची वाळू चिकटणे, ऑक्साइड स्केल काढून टाकणे आणि पृष्ठभाग मजबूत करणे यासाठी उपयुक्त.
A. प्रकार शॉट ब्लास्टिंग मशीनद्वारे हुकची मुख्य वैशिष्ट्ये आणि कास्टिंग अनुकूलन परिस्थिती-
1. मुख्य फायदे (सामान्य बॅच हुक मशीनच्या तुलनेत)
कार्यक्षमतेत सुधारणा: 30%-50%; सतत नॉन-स्टॉप ऑपरेशन, दैनिक उत्पादन क्षमता 100-500 तुकड्यांपर्यंत पोहोचू शकते, उत्पादन लाइन कास्ट करण्यासाठी योग्य;
कोणतीही 磕碰 साफसफाई नाही: संपूर्ण प्रक्रियेदरम्यान कास्टिंग निलंबित केले जाते + 360 डिग्री व्हेरिएबल-स्पीड रोटेशन, कोणतेही कॉम्प्रेशन किंवा टक्कर नाही, कास्टिंगचे तीक्ष्ण कोपरे आणि पातळ-भिंतीच्या भागांना होणारे नुकसान टाळले जाते;
स्वयंचलित कनेक्शन: कास्टिंग प्रोडक्शन लाइनच्या वाळू काढणे, पेंटिंग आणि वेल्डिंग प्रक्रियेशी थेट कनेक्ट होऊ शकते, पूर्ण-प्रक्रिया मानवरहित ऑपरेशन साध्य करून;
कोणतेही क्लीनिंग डेड झोन नाही: अनेक फेकण्याचे डोके त्रिमितीय ॲरेमध्ये मांडलेले आहेत, अंतर्गत पोकळी, वेल्ड सीम, ब्लाइंड होल आणि कास्टिंगची इतर जटिल संरचना, इंजिन सिलेंडर ब्लॉक्स, व्हॉल्व्ह बॉडी, पंप बॉडी, रिड्यूसर शेल्स इ. अनियमित कास्टिंगसाठी योग्य आहेत.
2. नमुनेदार लागू कास्टिंग
मध्यम आणि मोठे-आकाराचे कास्ट स्टील / कास्ट आयर्न भाग: इंजिन सिलेंडर ब्लॉक्स, मशीन बेड, व्हॉल्व्ह, पंप बॉडी, रिड्यूसर शेल्स;
अभियांत्रिकी मशिनरी कास्टिंग: एक्साव्हेटर आर्म, लोडर बकेट, ट्रॅक फ्रेम;
बॅच अनियमित कास्टिंग: विंड टर्बाइन हब, ऑटोमोटिव्ह चेसिस कास्टिंग, हायड्रॉलिक वाल्व बॉडी.
B. प्रकार शॉट ब्लास्टिंग मशीनद्वारे हुकची कोर रचना-
अनेक वाळू आसंजन, जड वजन आणि कास्टिंगच्या जटिल आकारांच्या वैशिष्ट्यांमुळे, उपकरणे विशेषतः कॉन्फिगर करणे आवश्यक आहे:
हुक कन्व्हेइंग सिस्टम
हुक लोड-बेअरिंग: रेटेड हुक क्षमता 500kg-10 टन, ओव्हरलोड अलार्मसह, कास्टिंगच्या कमाल वजनाच्या (टूलिंगसह) 1.2 पट जास्त किंवा समान असणे आवश्यक आहे;
सेल्फ-रोटेशन मेकॅनिझम: व्हेरिएबल-फ्रिक्वेंसी ॲडजस्टेबल स्पीड 2-10r/मिनिट, कॉम्प्लेक्स कास्टिंग हळू फिरते (2-3r/min), साधी कास्टिंग वेगाने फिरते (5-10r/min), शॉटसह एकसमान प्रभाव सुनिश्चित करते;
कन्व्हेयर ट्रॅक: I-बीम ट्रॅक, पोझिशनिंग फोटोइलेक्ट्रिक सेन्सर्ससह, शॉट ब्लास्टिंग क्षेत्रामध्ये कास्टिंगची वेळ अचूकपणे नियंत्रित करतो.
शॉट ब्लास्टिंग चेंबर आणि शॉट ब्लास्टिंग सिस्टम
चेंबर गार्ड प्लेट: Mn13 गार्ड प्लेट वापरणे (12 मिमी पेक्षा जास्त किंवा तितकी जाडी), कास्टिंग वाळू आणि शॉट इम्पॅक्ट वेअरला प्रतिरोधक, सामान्य मँगनीज प्लेट्सच्या 3 पट आयुष्यासह;
शॉट ब्लास्टिंग उपकरणे व्यवस्था: 4-8 उच्च-कार्यक्षमतेने शॉट ब्लास्टिंग उपकरणे त्रि-आयामी ॲरेमध्ये व्यवस्था केलेली, कव्हरेज दर 99.5% पेक्षा जास्त किंवा त्यापेक्षा जास्त, डेड झोन साफ करणे नाही; सिंगल शॉट ब्लास्टिंग क्षमता 200-250kg/मिनिट, कास्टिंग्जच्या जाड वाळू चिकटलेल्या साफसफाईसाठी योग्य.
शॉट丸 अभिसरण प्रणाली (कास्टिंग-विशिष्ट अपग्रेड)
दुहेरी-स्टेज सेपरेटर: वारा निवड + कंपन स्क्रीनिंग दुहेरी पृथक्करण वापरून, कास्टिंगमधून पडलेली वाळू, तुटलेली शॉट आणि धूळ प्रभावीपणे वेगळे करू शकते, अयोग्य शॉट अभिसरण टाळता येते, जे कास्टिंग शॉट ब्लास्टिंग मशीनचे मुख्य कॉन्फिगरेशन आहे (सामान्य मॉडेल्समध्ये फक्त विंड सिलेक्शन असू शकत नाही);
स्क्रू कन्व्हेयर: पूर्णपणे सीलबंद रचना, वाळू आणि शॉटची गळती टाळत, कास्टिंग क्लीनिंगच्या उच्च-धूळ वातावरणासाठी योग्य.
विद्युत नियंत्रण आणि धूळ काढणे
पीएलसी कंट्रोल सिस्टम: पॅरामीटर स्टोरेज, स्वयंचलित मोजणी, फॉल्ट अलार्म, फॅक्टरी एमईएस सिस्टमशी कनेक्ट केले जाऊ शकते, उत्पादन डेटा ट्रेसेबिलिटी प्राप्त करते;
नाडी पिशवीची धूळ काढणे: हवेचे प्रमाण 10000m³/h पेक्षा जास्त किंवा बरोबर, गाळण्याची अचूकता 5μm पेक्षा कमी किंवा समान, कास्टिंग क्लीनिंगच्या उच्च-धूळ परिस्थितीसाठी योग्य.
C. प्रकार शॉट ब्लास्टिंग मशीनद्वारे हुकचे पॅरामीटर्स-प्रक्रिया करा
शॉट निवड: 0.8-2.0 मिमी मिश्र धातु स्टील शॉट: जड वाळू आसंजन मोठे कण आकार निवडते, पातळ-भिंती कास्टिंग लहान कण आकार निवडते; ॲल्युमिनियम मिश्र धातु कास्टिंग 0.5-1.0 मिमी स्टेनलेस स्टील शॉट वापरतात
हुक हलवण्याचा वेग: 0.8-1.2 मी/मिनिट
हुक सेल्फ-रोटेशन गती: 3-5r/मिनिट; जटिल अनियमित कास्टिंग 2-3r/मिनिट पर्यंत कमी केले जाते, ज्यामुळे अंतर्गत पोकळी आणि डेड झोनची संपूर्ण स्वच्छता सुनिश्चित होते
शॉट ब्लास्टिंग मशीन गती: 2600-2900rpm, पृष्ठभाग मजबूत करण्यासाठी, 3000rpm पर्यंत वाढवा, पातळ-भिंतींच्या कास्टिंगसाठी, विकृतीकरण टाळण्यासाठी 2300rpm पर्यंत कमी करा क्लीनिंग ग्रेड: Sa2.5 (जवळजवळ-पांढरा ग्रेड) हे सुनिश्चित करण्यासाठी या कोडची प्री-ट्रेट पोहोचण्यापूर्वी जाहिरात कोटिंग आवश्यक आहे
पृष्ठभागाचा खडबडीतपणा: Ra25-40μm त्यानंतरच्या कोटिंग आणि पावडर फवारणीसाठी उग्रपणाची आवश्यकता पूर्ण केली जाते
D. हँग हुक सेंट्रीफ्यूगल सँडब्लास्टिंग मशीनचा प्रकार निवडण्यासाठी मुख्य मुद्दे
लोड-बेअरिंग आणि आकार预留: हुकची रेट केलेली उचल क्षमता 20% मार्जिनसह आरक्षित असणे आवश्यक आहे. सेंट्रीफ्यूगल सँडब्लास्टिंग चेंबरच्या अंतर्गत पोकळीचा आकार कास्टिंगच्या कमाल आकारापेक्षा 1.1 पट जास्त किंवा त्याच्या बरोबरीचा असावा जेणेकरून वर्कपीस जॅम होऊ नये आणि फेकण्याचे अपुरे अंतर असावे;
विभाजक: ते दोन- टप्प्यांचे असणे आवश्यक आहे: कास्टिंग क्लीनिंग मोठ्या प्रमाणात वाळू तयार करेल. केवळ विंड सेपरेशन सेपरेटरमुळे वाळू प्रक्षेपकांसोबत फिरते, उपकरणे वाढतात आणि साफसफाईची कार्यक्षमता कमी होते. विंड सेपरेशन + स्क्रीनिंगचे दोन-स्टेज सेपरेशन निवडणे आवश्यक आहे;
गार्ड प्लेट सामग्री: सामान्य 65 मँगनीज गार्ड प्लेट्स नाकारा. उच्च-क्रोम कास्ट आयर्न गार्ड प्लेट्स निवडणे आवश्यक आहे. अन्यथा, ते अत्यंत उच्च देखभाल खर्चासह 3-6 महिन्यांत परिधान करतील;
ऑटोमेशन मॅचिंग: स्वयंचलित उत्पादन लाइनशी कनेक्ट केलेले असल्यास, नंतरचे बदल टाळण्यासाठी रोबोट लोडिंग आणि अनलोडिंग इंटरफेस आणि MES डेटा इंटरफेस आरक्षित करणे आवश्यक आहे.
E. हँग हुक सेंट्रीफ्यूगल सँडब्लास्टिंग मशीनचे मानकीकृत ऑपरेशन आणि देखभाल-
1. स्टार्टअप आणि शटडाउन अनुक्रम (अँटी-वाळू अवरोध, अँटी-वेअर)
स्टार्ट-: डस्ट रिमूव्हल सिस्टम सुरू होते → लिफ्ट सुरू होते → सेपरेटर सुरू होते → स्क्रू कन्व्हेयर सुरू होते → सेंट्रीफ्यूगल ब्लोअर 1 मिनिटासाठी चालते → हुक कन्व्हेयर सुरू होते → ओपन丸 पुरवठा वाल्व
शटडाउन: बंद करा 丸 सप्लाय व्हॉल्व्ह → सेंट्रीफ्यूगल ब्लोअर स्टॉप्स → हुक 5 मिनिटे चालू राहते (ट्रॅक रिकामा करणे, चेंबरमधील अवशिष्ट प्रोजेक्टाइल्स) → लिफ्ट / सेपरेटर थांबते → 10-मिनिटांच्या विलंबानंतर धूळ काढण्याची यंत्रणा थांबते
2. दैनिक देखभाल (कास्ट आयरन-विशिष्ट)
दररोज: ट्रॅकच्या तळाशी साचलेली वाळू आणि वाळू स्वच्छ करा, हुकचे स्वतःचे-वळण गुळगुळीत आहे का ते तपासा आणि एअर कंप्रेसर तेल आणि पाणी सोडा;
साप्ताहिक: सेंट्रीफ्यूगल ब्लोअर ब्लेडचे पोशाख तपासा (जाडी > 50% बदलणे आवश्यक आहे), निलंबित साखळी घट्ट करा, धूळ गोळा करण्याची पिशवी स्वच्छ करा;
मासिक: प्रोजेक्टाइल स्क्रीन करा, वाळू आणि तुटलेले प्रोजेक्टाइल काढा, हुकच्या सेल्फ-टर्निंग गीअर्समध्ये स्नेहन ग्रीस घाला;
त्रैमासिक: चेंबर गार्ड प्लेट्सचे पोशाख तपासा, जाडी असल्यास त्या बदला<5mm, and calibrate the throwing angle of the centrifugal blower.
F. हँग हुक सेंट्रीफ्यूगल सँडब्लास्टिंग मशीनसाठी सुरक्षा अनिवार्य आवश्यकता-
क्षेत्र संरक्षण: साखळी ट्रॅक क्षेत्रात सुरक्षा जाळी बसवा. जेव्हा कर्मचारी परिसरात प्रवेश करतात तेव्हा हुक कन्व्हेयरचा स्वयंचलित थांबा. 3-मीटर चेतावणी क्षेत्र सेट करा;
इंटरलॉक संरक्षण: खोलीचा दरवाजा आणि देखभाल दरवाजा सुरक्षा इंटरलॉकने सुसज्ज असणे आवश्यक आहे. दरवाजा उघडल्याने सेंट्रीफ्यूगल ब्लोअरचा वीजपुरवठा आपोआप बंद होतो. इंटरलॉक लहान-सर्किट करणे कठोरपणे प्रतिबंधित आहे;
हुक डिटेक्शन: हुक आणि लिफ्टिंग उपकरणांच्या क्रॅक आणि विकृतींची मासिक तपासणी, ओव्हरलोड संरक्षण कार्याचे मासिक अंशांकन;
कार्मिक संरक्षण: ऑपरेटरने प्रभाव-प्रतिरोधक फेस मास्क, KN95 डस्ट मास्क आणि आवाज कमी करणारे-इअरप्लग घालणे आवश्यक आहे. रनिंग हुकच्या खाली थेट उभे राहण्यास सक्त मनाई आहे.


